Equipos de extrusión de láminas multicapa de PET | Ching Hsing
Evalúe los equipos de extrusión de láminas multicapa de PET con extrusoras principales y coextrusoras, un ancho de lámina de 600–1.450 mm y un rango de capacidad indicado de 300–1.200 kg/h.
Línea de extrusión de láminas multicapa de PET
Coextrusión ABA para láminas transparentes de PET multicapa destinadas a envases.
La línea de extrusión de láminas multicapa de PET de Ching Hsing está diseñada para la coextrusión ABA, utilizando PET reciclado en la capa central y PET virgen en las capas exteriores. La línea admite el secado y la cristalización antes de la extrusión, seguidos de la dosificación del material fundido y el control de la presión durante la producción de láminas. Está diseñada para láminas transparentes destinadas a envases alimentarios, embalajes industriales y envases médicos, con la maquinaria configurada de acuerdo con los requisitos indicados por el cliente.
Coextrusión ABA para láminas multicapa de PET
La línea utiliza una estructura de coextrusión ABA diseñada para colocar PET reciclado en la capa central y PET virgen en las capas exteriores. Esta disposición multicapa permite utilizar el material en aplicaciones de láminas transparentes para envases.
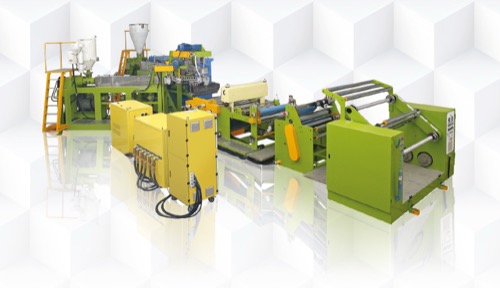
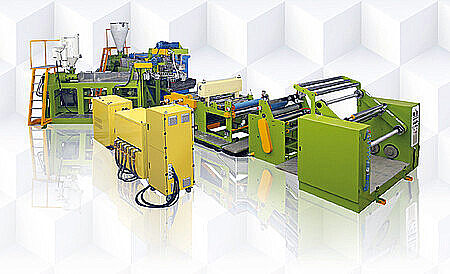
Línea de extrusión de láminas (bastidores verdes).
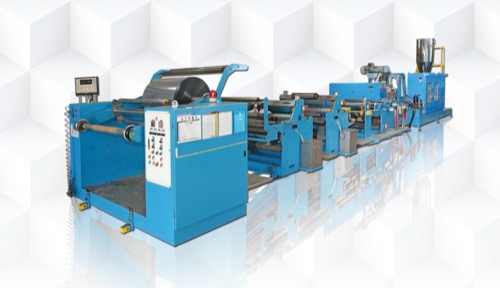
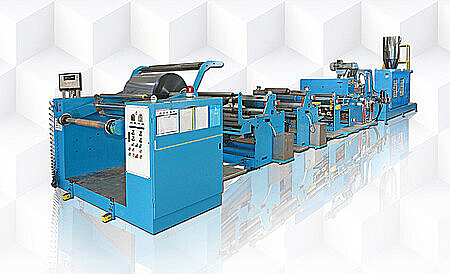
Línea de extrusión de láminas (bastidores azules).
Preparación del material y control de la masa fundida
El secado y la cristalización preparan el PET antes de la extrusión. La dosificación de la masa fundida y el control de presión favorecen un flujo constante del material durante el proceso de producción de láminas multicapa.
Aplicaciones para envases
La línea está diseñada para láminas transparentes destinadas a envases alimentarios y para láminas de envases industriales y médicos. Ching Hsing puede configurar la maquinaria según los requisitos indicados por el cliente.
- Coextrusión ABA para láminas multicapa de PET
- Capa central de PET reciclado con capas exteriores de PET virgen
- Secado y cristalización antes de la extrusión
- Dosificación del material fundido para controlar el flujo
- Control de presión durante la extrusión de láminas
- Maquinaria configurada según los requisitos indicados por el cliente
- Láminas transparentes para envases alimentarios
- Láminas para envases industriales
- Láminas para envases médicos
| Artículo | Descripción |
|---|---|
| Materiales | PET |
| Línea de extrusión | Extrusora principal Φ100mm~Φ160mm Coextrusora Φ65mm~Φ90mm |
| Capacidad | 300 kg/h ~ 1200 kg/h |
| Velocidad de línea | 60 m/min |
| Dado en T | Ancho de la lámina: 600 ~ 1450 mm |
| Espesor del producto | 0,2~2,0 mm |
| Rodillos de enfriamiento | Φ300~Φ600 mm x 3 juegos |
| Cambiador de pantalla | 1~2 juegos |
| Bomba de engranajes | 1 juego |
| Escáner de espesor | 1 juego |
| Equipo de arrastre | 1 juego |
| Unidad de recubrimiento de silicona | 2 juegos |
| Secado del recubrimiento | 2 juegos |
| Recorte | 1 juego |
| Triturador de láminas de borde | 1 juego |
| Bobinador | 1 juego |
Equipos de coextrusión de PET para láminas multicapa
La línea de extrusión de láminas multicapa de PET combina extrusoras principales y coextrusoras para la producción de PET multicapa. La disposición de sus equipos admite proyectos de láminas de PET para envases en los que la estructura de la lámina es una especificación clave, junto con el ancho, el espesor y la producción.
La tabla de PET indica diámetros del extrusor principal de 100–160 mm y diámetros del coextrusor de 65–90 mm. La capacidad indicada es de 300–1.200 kg/h, la velocidad de la línea es de 60 m/min, el ancho de la lámina es de 600–1.450 mm y el espesor final es de 0,2–2,0 mm. Tres rodillos de enfriamiento tienen diámetros de 300–600 mm.
El cribado de la masa fundida, la dosificación mediante una bomba de engranajes y el escaneo del espesor van seguidos del arrastre, el recubrimiento de silicona y el secado, el recorte y el bobinado. Especifique la estructura prevista de las capas de PET y la asignación de materias primas al hablar de la línea. La propuesta final debe identificar la configuración de extrusión y acabado para esa lámina, en lugar de tratar todas las estructuras de PET como idénticas.
Ching Hsing de un vistazo
0
Años de experiencia del equipo
0
Fundada
0
Mercados de exportación actuales
0
Mercados objetivo