Équipements d’extrusion de feuilles multicouches en PET | Ching Hsing
Évaluez les équipements d’extrusion de feuilles multicouches en PET avec extrudeuses principales et coextrudeuses, une largeur de feuille de 600 à 1 450 mm et une capacité indiquée de 300 à 1 200 kg/h.
Ligne d’extrusion de feuilles multicouches en PET
Coextrusion ABA pour feuilles d’emballage multicouches transparentes en PET.
La ligne d’extrusion de feuilles multicouches en PET de Ching Hsing est conçue pour la coextrusion ABA, avec du PET recyclé dans la couche centrale et du PET vierge dans les couches extérieures. La ligne prend en charge le séchage et la cristallisation avant l’extrusion, suivis du dosage de la matière fondue et du contrôle de la pression pendant la production des feuilles. Elle est conçue pour les feuilles transparentes destinées aux emballages alimentaires, industriels et médicaux, avec une configuration des machines adaptée aux exigences spécifiées par le client.
Coextrusion ABA pour feuille multicouche en PET
La ligne utilise une structure de coextrusion ABA conçue pour placer du PET recyclé dans la couche centrale et du PET vierge dans les couches extérieures. Cette configuration multicouche favorise l’utilisation des matériaux pour les applications de feuilles d’emballage transparentes.
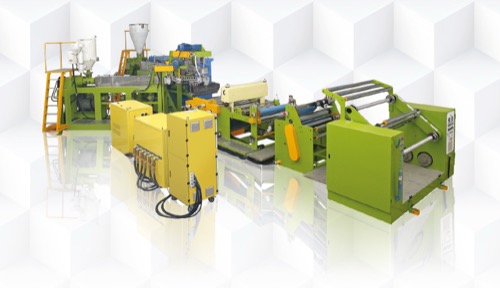
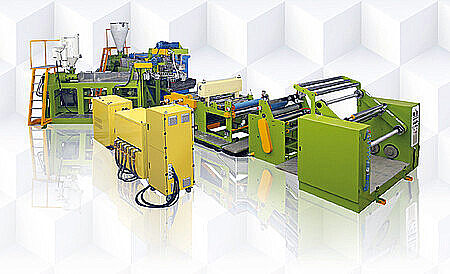
Ligne d’extrusion de feuilles (châssis verts).
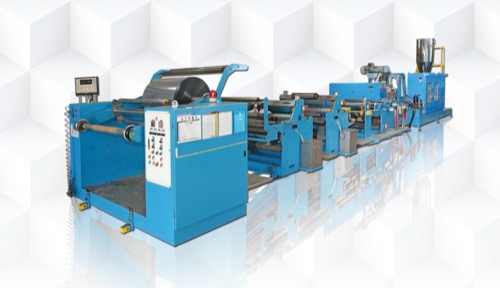
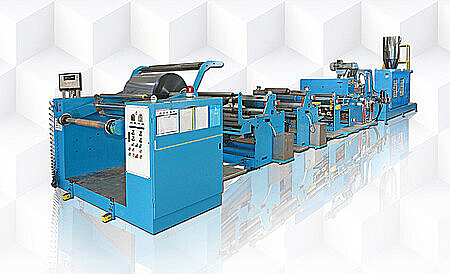
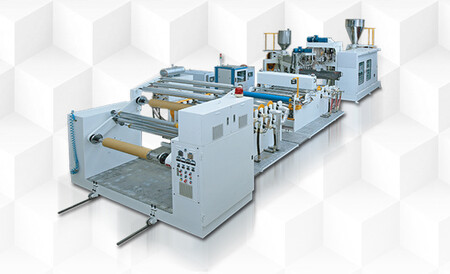
Ligne d’extrusion de feuilles (châssis bleus).
Préparation des matériaux et contrôle de la matière fondue
Le séchage et la cristallisation préparent le PET avant l’extrusion. Le dosage de la matière fondue et le contrôle de la pression favorisent un flux régulier des matériaux tout au long du processus de fabrication de feuilles multicouches.
Applications d’emballage
La ligne est conçue pour les feuilles destinées aux contenants alimentaires transparents ainsi qu’aux emballages industriels et médicaux. Ching Hsing peut configurer les machines selon les exigences indiquées par le client.
- Coextrusion ABA pour feuille multicouche en PET
- Couche centrale en PET recyclé avec couches extérieures en PET vierge
- Séchage et cristallisation avant l’extrusion
- Dosage de la matière fondue pour un débit contrôlé
- Contrôle de la pression pendant l’extrusion de feuilles
- Machines configurées selon les exigences indiquées par le client
- Feuilles transparentes pour contenants alimentaires
- Feuilles d’emballage industriel
- Feuilles d’emballage médical
| Article | Description |
|---|---|
| Matériaux | PET |
| Ligne d’extrusion | Extrudeuse principale Φ100mm~Φ160mm Co-extrudeuse Φ65mm~Φ90mm |
| Capacité | 300 kg/h ~ 1200 kg/h |
| Vitesse de ligne | 60 m/min |
| Filière en T | Largeur de feuille : 600 ~ 1450 mm |
| Épaisseur du produit | 0,2~2,0 mm |
| Rouleaux de refroidissement | Φ300 ~ Φ600 mm × 3 jeux |
| Changeur de tamis | 1 à 2 ensembles |
| Pompe à engrenages | 1 ensemble |
| Scanner d’épaisseur | 1 ensemble |
| Équipement de tirage | 1 ensemble |
| Unité de revêtement en silicone | 2 jeux |
| Séchage du revêtement | 2 jeux |
| Rognage | 1 ensemble |
| Broyeur de feuilles de bordure | 1 ensemble |
| Enrouleur | 1 ensemble |
Équipement de coextrusion PET pour feuilles multicouches
La ligne d’extrusion de feuilles PET multicouches associe des extrudeuses principale et auxiliaire pour la production de PET multicouche. Sa configuration convient aux projets de feuilles d’emballage en PET, pour lesquels la structure de la feuille constitue une spécification essentielle, au même titre que la largeur, l’épaisseur et le débit.
Le tableau PET indique des diamètres d’extrudeuse principale de 100 à 160 mm et des diamètres de coextrudeuse de 65 à 90 mm. La capacité indiquée est de 300 à 1 200 kg/h, la vitesse de ligne est de 60 m/min, la largeur de feuille est de 600 à 1 450 mm et l’épaisseur finie est de 0,2 à 2,0 mm. Les trois rouleaux de refroidissement ont des diamètres de 300 à 600 mm.
Le filtrage de la matière fondue, le dosage à l’aide d’une pompe à engrenages et le contrôle de l’épaisseur sont suivis du tirage, de l’enduction au silicone et du séchage, de la coupe des bords et de l’enroulement. Précisez la structure prévue des couches de PET et l’affectation des matières premières lors de la discussion de la ligne. La proposition finale doit identifier la configuration d’extrusion et de finition correspondant à cette feuille, plutôt que de traiter toutes les structures en PET comme identiques.
Ching Hsing en un coup d’œil
0
Années d’expérience de l’équipe
0
Fondée
0
Marchés d’exportation actuels
0
Marchés cibles